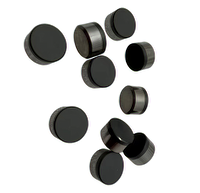
מה הטמפרטורה הנדרשת לריתוך עבור חותכי PDC?
הבנת טמפרטורת הריתוך עבור חותכי PDC
כאשר מדובר בייצור והרכבה של חותכי PDC, אחד ההיבטים המרכזיים שלא ניתן להתעלם מהם הוא טמפרטורת הריתוך. כלים מצופים יהלום אלו הם קריטיים עבור מגוון יישומים בקידוח וכרייה, שבהם דיוק ועמידות הם חיוניים. אבל מה בדיוק צריך לקחת בחשבון לגבי טמפרטורת הריתוך עבור חותכי PDC? בואו נצלול לפרטים.
המדע מאחורי הריתוך
ריתוך הוא תהליך חיבור מתכות הכולל התכה של מתכת מילוי כדי לקשר בין שני חומרים בסיסיים או יותר. עבור חותכי PDC (Polycrystalline Diamond Compact), טמפרטורת הריתוך האופיינית נעה בין 800°C ל-1200°C (1472°F ל-2192°F). טווח זה הוא קריטי להשגת קשר חזק ואמין בין שיני היהלום לבין התשתית, שהיא לרוב עשויה מקרביד טונגסטן.
אחת הסיבות העיקריות לשמירה על טווח טמפרטורות זה היא להבטיח שהתשתית מקרביד טונגסטן שומרת על שלמותה המבנית תוך כדי מתן אפשרות למתכת המילוי לזרום וליצור קשר חזק. אם הטמפרטורה נמוכה מדי, מתכת המילוי לא תרטיב את השטחים כראוי, מה שיביא למפרקים חלשים. לעומת זאת, חום מופרז יכול לפגוע בקשיחות של הקרביד טונגסטן, מה שיביא לביצועים מופחתים במהלך פעולות קידוח.
גורמים המשפיעים על טמפרטורת הריתוך
מספר גורמים יכולים להשפיע על טמפרטורת הריתוך האופטימלית עבור חותכי PDC:
- הרכב מתכת המילוי:סוג מתכת המילוי המשמשת יכול להשפיע על טמפרטורת ההלחמה. סגסוגות שונות יש להן נקודות התכה שונות, אשר חייבות להיות תואמות לחומרים הבסיסיים.
- מאפייני חומר הבסיס:הדרגה הספציפית של קרביד טונגסטן והתוספים שלו משפיעים באופן משמעותי על תהליך ההלחמה. לדוגמה, קרבידים טהורים מאוד עשויים לדרוש טמפרטורות מעט שונות לחיבור אופטימלי.
- תנאים סביבתיים:האטמוספירה שבה מתבצעת ההלחמה—אם זה בו vacuum, גז אינרטי או אוויר—יכולה גם להשפיע על הטמפרטורה הנדרשת ועל איכות החיבור.
למה ריתוך חשוב עבור חותכי PDC
חותכי PDC מוכרים מאוד בזכות קשיחותם הגבוהה ועמידותם בפני שחיקה, מה שהופך אותם לבחירה אידיאלית עבור סביבות קידוח מאתגרות. הקשר שנוצר במהלך הריתוך מבטיח ששיני היהלום יישארו מחוברות בצורה בטוחה לתשתית הקרביד, מה שמאפשר יכולות חיתוך סלעים יעילות. ללא תהליך ריתוך נכון, ביצועי הכלים הללו עלולים להיפגע בצורה חמורה.
כיצרן המתמחה בשיניים קרבידיות, שיניים סגסוגת, וקרביד וולפרםמוצרים, אנו מבינים את הדקויות המעורבות בייצור חותכי PDC. המיקוד שלנו בחלקי קידוח וכרייה בעלי ביצועים גבוהים נובע ממחקר ופיתוח קפדניים ובקרת איכות מחמירה, מה שמבטיח שהלהבים של חותכי PDC שלנו פועלים בצורה אמינה תחת תנאים שונים.
אתגרים בתהליך הריתוך
למרות חשיבותו, ריתוך חותכי PDC יכול להציג אתגרים. לדוגמה, השגת הפצת טמפרטורה אחידה על פני כל הרכיב היא קריטית אך יכולה להיות קשה, במיוחד כאשר מתמודדים עם גיאומטריות מורכבות. בנוסף, קצב הקירור לאחר הריתוך חייב להיות מבוקר כדי למנוע הלם תרמי, שעלול להוביל לסדקים או כישלונות אחרים בחותך.
מניסיוני, תשומת לב לפרטים במהלך תהליך הריתוך היא קריטית. הבטחת השימוש בחומר זרימה הנכון יכולה להקל על רטיבות טובה יותר של השטחים, ובכך לשפר את עוצמת הקשר. יתרה מכך, ניקוי מקדים של השטחים כדי להסיר כל מזהם יכול לשפר משמעותית את איכות המוצר הסופי.
פתרונות חדשניים לביצועים אופטימליים
ב KBJZ, אנו גאים להישאר בחזית הטכנולוגיה. על ידי השקעה בטכניקות ריתוך מתקדמות ובחומרים, אנו משפרים באופן עקבי את ביצועי חותכי PDC שלנו. כלי החיתוך שלנו עם קצה קרביד מיוצרים עבור סביבות עבודה קשות, ומחויבותנו לחדשנות מאפשרת לנו להציע מפרטים מותאמים אישית כדי לענות על הצרכים הייחודיים של לקוחותינו בתחום חקר הגיאולוגיה וכרייה.
לסיכום, הבנת טמפרטורת הריתוך עבור חותכי PDC היא יותר מאשר פרט טכני; היא אינטגרלית לביצועים ולמהימנות של כלים חיוניים אלו. על ידי מיקוד באיכות ובשיפורים בטכנולוגיית הריתוך, אנו יכולים להבטיח שהמוצרים שלנו לא רק עומדים בציפיות אלא גם עולים עליהן עבור לקוחותינו הגלובליים.